Home / Cleanroom System / System Categories / Air Supply & Return / Air Handling Unit (AHU)

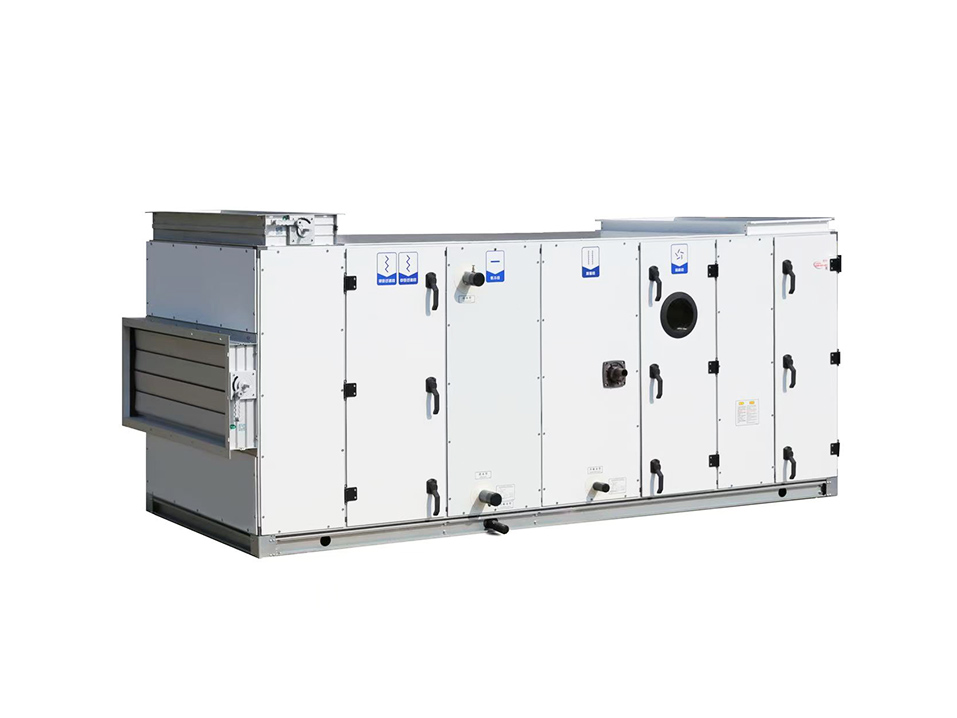
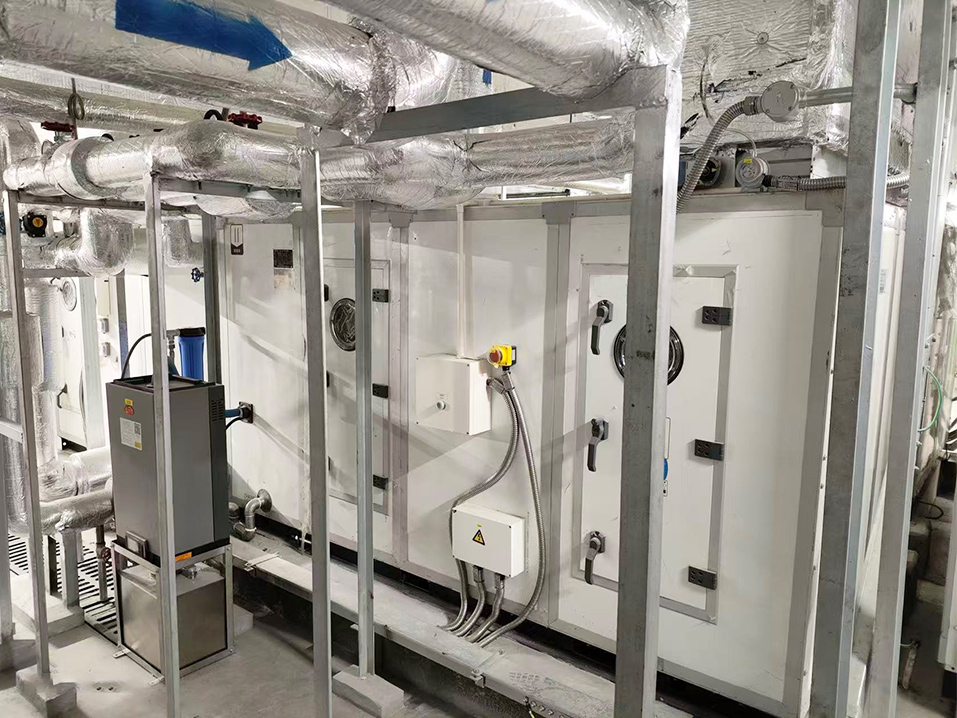
GMP Standard Constant Temperature Humidity Air Handling Unit

Product Name:Constant Temperature & Humidity Air Handling Unit

Structural Form:Modular combined segmented assembly, freely configurable functional sections

Standard Functional Sections:Primary filter, medium filter, high efficiency filter, cooling coil, electric/hot water heating, humidifier, dehumidification, heat recovery, frequency conversion fan

Control System:Intelligent PLC automatic constant temperature & humidity control, real-time data monitoring

Cabinet Structure:Double-layer insulation airtight cabinet, anti-cold bridge design, low air leakage rate

Maintenance Design:Quick-open maintenance doors on each section, easy filter replacement & equipment inspection

Filtration Grade:Multi-stage filtration: G4 primary / F8 medium / H13 HEPA high efficiency filter

Customizable Options:Air volume, refrigeration capacity, heating power, humidification/dehumidification capacity, functional section combination, working voltage

Application Scope:Pharmaceutical GMP clean workshop, biological laboratory, semiconductor electronic dust-free workshop, hospital purification area, precision instrument production room, food purification factory

Any questions?

We have a passion for unconventional solutions that bring your vision to life.

Description

Constant Temperature & Humidity Air Handling Unit

Modular constant temperature & humidity air handling unit for cleanrooms, integrated cooling, heating, humidification & dehumidification, multi-stage filtration, stable temperature & humidity control. Suitable for pharmaceutical workshops, biological labs, electronic dust-free factories, custom air volume & functional sections available.

Product Overview

Our constant temperature & humidity air handling unit is a modular integrated air conditioning equipment specially developed for high-standard purification environments.
The unit adopts combined segmented modular structure, users can freely configure functional sections including primary filter, medium filter, high-efficiency filtration, cooling coil, heating section, humidifier, dehumidification section, heat recovery and variable frequency fan according to project demands.
Equipped with intelligent PLC automatic control system, it can precisely lock indoor temperature and humidity within the set range, effectively eliminate temperature and humidity fluctuation, match strict production and experimental standards of clean spaces.
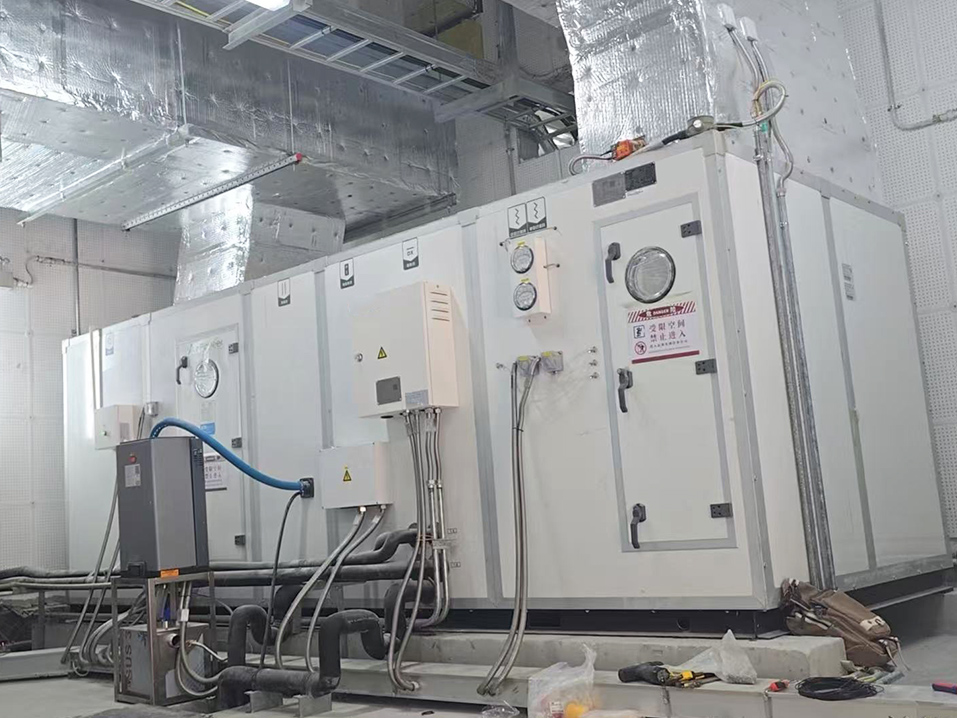
The double-layer insulated cabinet with airtight structure reduces cold loss and air leakage, equipped with easy-open maintenance doors for convenient filter replacement and internal equipment inspection. It perfectly matches cleanroom air duct systems, FFU fan filter units and high-efficiency air supply outlets, widely used in pharmaceutical GMP workshops, biological testing laboratories, semiconductor electronic dust-free workshops and hospital purification areas.


Key Advantages

1. Flexible Modular Combination Design
Independent segmented functional sections, customers can increase or reduce cooling, heating, humidification and filtration modules according to actual purification process requirements, high flexibility.

2. Precise Constant Temperature & Humidity Intelligent Control

PLC automatic constant control system, real-time sensing indoor air parameters, automatically adjust cooling, heating, humidification and dehumidification to keep stable temperature & humidity, meet strict GMP and laboratory standards.

3. Double-Layer Insulation Airtight Cabinet

Anti-cold bridge double-layer sandwich panel cabinet, internal sound insulation cotton reduces operation noise, low cold loss and air leakage, save long-term operation energy consumption.

4. Multi-Stage Progressive Air Filtration

Three-level filtration from primary to high efficiency, step-by-step intercept dust and microorganisms, ensure clean air supply quality, reduce follow-up FFU filter replacement frequency.

5. Easy Daily Maintenance

Each functional section is equipped with quick-open maintenance doors without tools, quickly disassemble and replace filters, shorten equipment downtime of clean production lines.

6. Wide Compatibility With Whole Purification System

Perfectly matched with air duct, FFU fan filter units, high efficiency air supply outlets and all clean ceiling series, form a complete closed purification air circulation system.


Application Scenarios

Pharmaceutical GMP sterile clean production workshop & raw material storage room
Biological microbial laboratory, vaccine testing & constant temperature culture room
Semiconductor, chip & precision electronic constant humidity dust-free workshop
Hospital operating room, sterile supply department & laboratory purification area
Precision optical instrument, aerospace component constant temperature production workshop
Food, beverage and cosmetic constant humidity purification production line

Matching Supporting Products

Our constant temperature & humidity air handling unit can form a complete air circulation system with FFU fan filter units, high efficiency air supply outlet 4-piece sets, all series clean ceiling panels, UV disinfection lamps and cleanroom lighting. We provide full cleanroom EPC turnkey service including scheme design, customized production, delivery and on-site installation & commissioning guidance.

Tags:

Get Free Inquiry Now

We will contact you as soon as possible!

Subject

Endure-U™ Cleanroom Panel for Pharmaceutical & Bio Engineering
If you have questions or suggestion,please leave us a message,we will reply you as soon as we can!

Related Products

Contact Us Today!

Capybara cleanroom specializes in cleanroom enclosure system , ceiling system, cleanroom doors and windows and related product development, manufacturing, sales, consulting and services.

Copyright © 2026 Suzhou Baichen Purification Technology Co.,Ltd. All Rights Reserved.  Sitemap